精诚制造 匠心未来
— 温度控制设备行业标准制定者 —
碳纤维复合材料的模压成型质量,和温度控制有着密不可分的关系,树脂的熔融、流动、交联固化全部在特定的温度区间内完成,温度控制不当,很容易引发气泡、分层、缺胶、内应力大、变形翘曲等一系列问题。碳纤维高温模压成型液压机配套的加热板,是实现热固化的核心部件,搭配专业温控工艺,能够稳定把控模腔内的气温变化,为碳纤维预浸料、碳玻混杂材料的成型提供较为可靠的热环境,也是复材生产管控品质的关键环节。
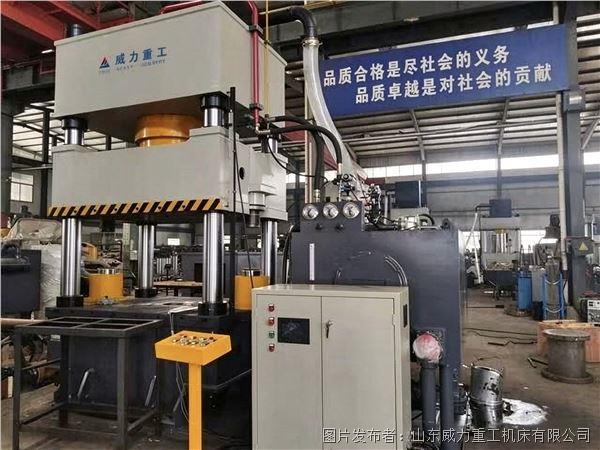
这套加热板一般都会采用铸铝或者铸铜加热结构,内置加热管,安装在液压机上模、下模固定板位置,和模具紧密贴合,分为上模加热区与下模加热区,支持上下模独立控温。和普通单一恒温加热方法不一样,碳纤维模压大多采用阶梯升温工艺,依靠配套的 PID 温控仪表实时采集加热板温度信号,形成闭环调节。传感器紧贴加热板工作面,实时反馈温度数值,温控系统自动调节加热功率,不可能会出现持续大功率加热造成的超温,也不会出现升温速度忽快忽慢的情况,控温误差能控制在较小范围。
完整的温控工艺流程大致上可以分为升温、恒温固化、降温三个阶段。第一阶段为低温预热段,缓慢提升加热板温度,让预浸料内部的树脂逐步软化,缓慢排出材料内部裹挟的空气以及树脂受热释放的小分子挥发物。如果一开始就快速升温,树脂瞬间粘度下降过快,挥发物来不及排出就被封闭在模腔内部,成型之后就会在工件内部形成气泡。预热阶段配合液压机的低压预压动作,低速合模,让树脂均匀浸润纤维,避免纤维浸润不良造成分层。第二阶段是恒温固化阶段,加热板稳定维持在树脂体系要求的固化温度,同时液压机输出设定成型压力,保持长时间保压,让树脂充分发生交联反应,此阶段温度不能波动,温度偏低固化不完全,制品硬度、强度达不到标准;温度过高,树脂会发生过烧,材料变脆,力学性能直线下降。第三阶段为缓慢降温阶段,固化完成后,加热板停止加热,在保压状态下缓慢降温,释放制品内部热应力,减少脱模之后碳纤维工件发生翘曲变形。
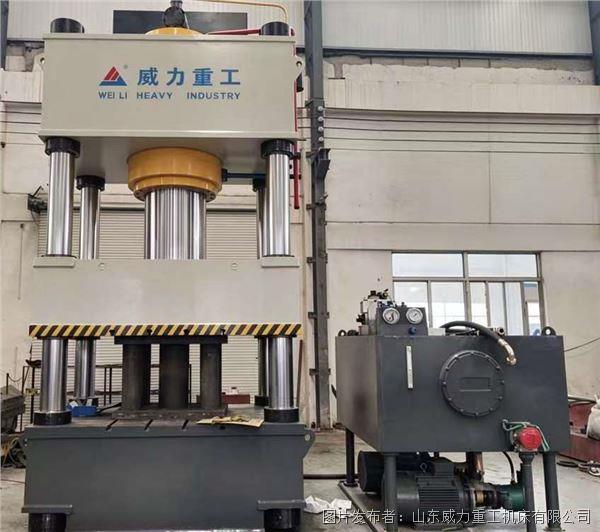
在实际生产中,不一样的树脂配方,对应的温控曲线差异很大。环氧树脂体系、酚醛树脂体系、BMI 树脂的固化温度、保温时长各不相同,加热板温控系统支持存储多组工艺曲线,更换产品时直接调取对应的程序,不用反复重新设置参数,适配多品种柔性生产。同时加热板和温控模块可以和碳纤维高温模压成型液压机的主机PLC联动,温度信号和压机的压力、行程信号互相联锁,只有温度达到设定区间,压机才能进入保压固化工序,避免温度不达标就加压生产,从程序层面规避误操作带来的废品。
日常使用的过程中,加热板的维护也会直接影响温控精度。要按时进行检查热电偶探头是否松动、表面是否积碳,探头脱离加热工作面,采集的温度就会失真,出现实际模温与显示温度不一致;加热板表面要保持平整,模具贴合面不能有杂物,否则会出现局部传热不畅、温度不均,造成工件同一位置固化程度不一样。长时间使用后,也需要检测加热管的老化情况,按时换故障加热元件,保证加热板各个区域温升均匀。
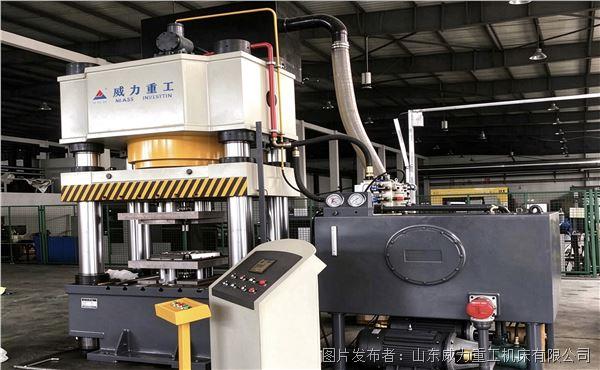
对于碳纤维制品厂家而言,压力是成型的基础,而稳定、精准、可分段调控的加热板温控工艺,是保障成品品质的核心。碳纤维高温模压成型液压机与加热温控系统的组合使用,把压力时序和温度曲线融合在一起,标准化的温控流程可以有实际效果的减少气泡、分层、翘曲等常见不良,提升碳纤维壳体、结构件、板材的成品合格率,稳定批次产品质量,是复合材料热模压生产线当中不可忽视的工艺要点。